从工艺优化到智能改造:合肥欧秦智能制造整体方案技术架构详解
在离散制造与流程工业的交汇地带,产线效率的竞争早已从单机速度转向了系统协同的精度。合肥欧秦技术有限公司在服务数十家制造企业的过程中发现,多数工厂的瓶颈往往不在设备本身,而在于**设备控制系统与工艺参数之间缺乏动态反馈机制**——设备在“盲跑”,工艺在“死守”,数据孤岛林立,改造自然无从谈起。
工艺优化的起点:读懂设备的“隐性语言”
传统工艺优化依赖老师傅的经验试错,但参数窗口狭窄、多变量耦合的工序(如精密注塑的保压曲线、CNC主轴的热补偿)需要更科学的建模手段。合肥欧秦技术有限公司的工业自动化研发团队,在设备控制系统底层引入了时序数据采集与边缘计算模块,能以毫秒级分辨率捕捉电流、振动、温度等特征信号。通过对标MES工单与质检结果,系统能自动圈定工艺参数的不良区间,并给出可解释的优化建议——而非简单堆砌数据报表。
以某汽车零部件压铸单元为例,欧秦团队通过分析合模力曲线与真空阀动作时序的错位,将节拍从92秒压缩至81秒,同时将气孔缺陷率降低了37%。这种“从数据中找因果”的方法,正是智能改造区别于普通自动化升级的核心价值所在。
智能改造的技术骨架:软硬解耦与柔性编排
谈及智能制造整体方案,不少企业误以为引入几台机器人和一套MES便大功告成。实际上,若**工控软件开发**与硬件选型脱节,改造反而会制造新的接口黑洞。合肥欧秦技术有限公司的架构思路是“三层解耦”:感知层(传感器/PLC)→ 控制层(实时操作系统+软PLC)→ 协同层(APS/SCADA)。
- 控制层重构:采用x86+EtherCAT总线替代传统封闭式控制器,将运动控制逻辑封装为标准功能块,支持产线快速换型。
- 工艺模型即服务:将工艺优化算法(如PID自整定、预测性维护模型)以微服务形式部署,通过OPC UA与第三方MES交互,规避了“全家桶”式绑定。
- 老设备改造优先:针对存量注塑机、冲压机,通过加装IO-Link主站与边缘网关,在不更换主机的前提下实现参数远程下发与能耗监测。
这套架构的巧妙之处在于,它允许企业按资金节奏分步实施——先做单站工艺优化,再打通线体协同,最后上云。技术改造不再是一场豪赌,而是一系列可验证的闭环迭代。
实践建议:从“三个一”工程起步
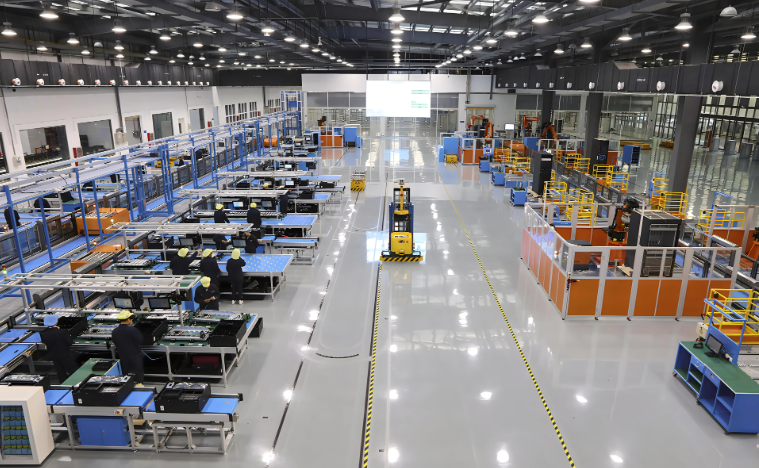
制造企业在启动智能改造前,不妨先完成一条产线的数字孪生建模、一个关键工序的工艺知识库、一套设备健康度基线。合肥欧秦技术有限公司在项目交付中反复验证,那些跳过基础数据治理而直接上大系统的项目,回款周期和验收满意度往往不如“小步快跑”的客户。与其追求大而全的中控室,不如让操作员在工位屏上看到实时推荐的工艺窗口。
另外,需要警惕“为采集而采集”的陷阱。如果数据无法反哺到设备控制器的闭环参数中,那它只配存进冷存储。真正的工业自动化研发必须回答一个朴素问题:这个数据点能帮操作工减少一次按键,还是能帮工艺员少做一次试模?回答不了,就砍掉。
从设备级工艺优化到产线级智能调度,路径虽长,但每一步都应有量化收益锚点。合肥欧秦技术有限公司的技术团队始终认为,智能制造不是炫技,而是让老产线焕发新生命——当老师傅的直觉被编码为可复用的算法,当设备故障从“事后救火”变为“事前预警”,降本增效便自然发生。未来,随着AI大模型在工控领域的轻量化落地,人机协同的边界还将进一步模糊,而欧秦会继续深耕这片需要“既懂OT又懂IT”的窄土。